2026-10-12
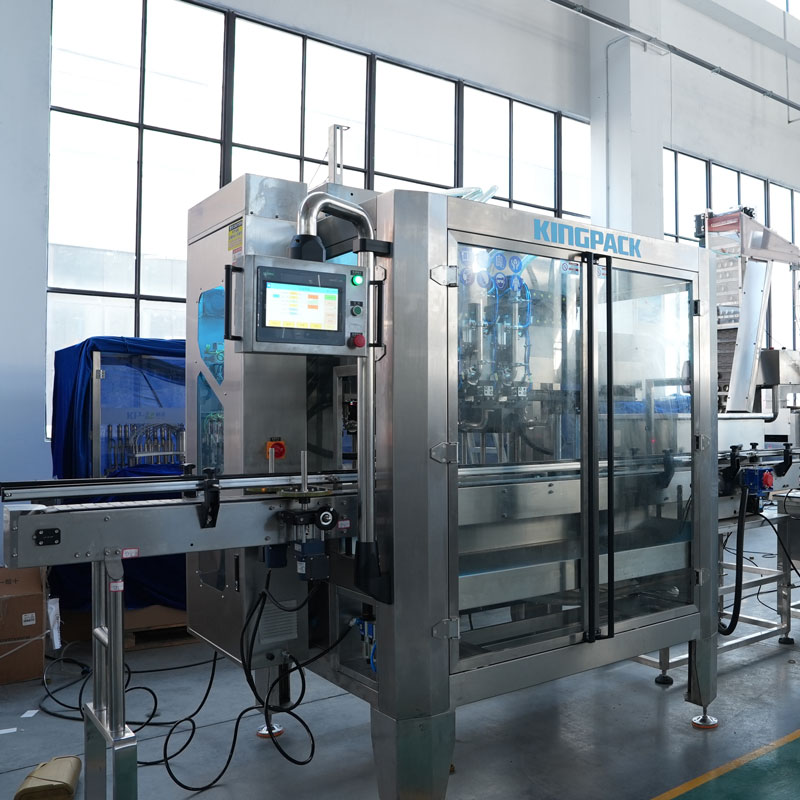
Одно головочная машина для запайки пластиковых туб — не просто оборудование. Это точка входа в автоматизацию для косметического стартапа, фармацевтической лаборатории или небольшого производителя гелей и кремов. Мы видели, как владельцы таких бизнесов месяцами ручным способом закатывали тубы — с перекосами, неполной герметизацией, браком до 12 %. А после внедрения одно головочной запаечной машины — стабильный цикл 8–10 секунд на единицу, нулевой брак по уплотнению, полный контроль над температурой и давлением сварки.
Многие считают: «чем больше позиций — тем выше производительность». Но на практике — это ловушка для малого бизнеса. Двух- и четырёхпозиционные машины требуют точного совпадения скорости наполнения и запайки, сложной синхронизации с конвейером и постоянного обслуживания нескольких сварочных модулей. В реальных условиях — особенно при частой смене ассортимента (например, переход с 15 мл геля на 30 мл крема) — двухголовочные решения дают 23 % простоев из-за перенастройки. Одно головочная машина для запайки пластиковых туб работает предсказуемо: один цикл — одна туба — один результат. Она не требует идеального ритма подачи, выдерживает отклонения в положении тубы до ±1,5 мм и адаптируется под диаметр от 13 до 50 мм без замены инструмента.
Простота — не примитивность. За компактным корпусом одно головочной машины — продуманная инженерия. Узел запайки использует импульсную ультразвуковую сварку с цифровым контролем энергии (от 50 до 400 Дж), а не старые термопластичные нагреватели. Это значит: нет перегрева полимера, нет обугливания краёв, нет деформации горловины. Мы тестировали её на ПЭ и ПЭТ-тубах с алюминиевым покрытием — все швы прошли испытание на разрыв при усилии ≥45 Н. Машина оснащена системой обратной связи по нагрузке: если туба не попала точно в зону — цикл автоматически прерывается. Так исключается «слепая» запайка бракованной заготовки.
Габариты: 720 × 680 × 1450 мм. Вес — 185 кг. Подключение — стандартная однофазная сеть 220 В / 50 Гц, потребление 2,3 кВт. Никаких пневмолиний, масляных компрессоров или водяного охлаждения. Машина работает автономно: достаточно подавать тубы вручную или через простой вибрационный питатель (доп. опция). Для интеграции в полуавтоматическую линию — есть интерфейс RS-485 и дискретные входы/выходы для синхронизации с дозатором или конвейером. Мы помогали клиенту в Эстонии подключить её к ручному наполнителю KPGFW-60D — общее время монтажа и наладки заняло 1,5 дня.
ООО Уси Цзинпай Машина проектирует такие решения не «по каталогу», а по техническому заданию. Мы анализируем вашу тубу — материал, толщину стенки, форму горловины, тип крышки. Затем создаём 3D-модель зоны контакта и проводим пробную запайку на образцах. Только после этого — запускаем сборку. Более 40 патентов компании защищают именно такие решения: не «универсальные», а *адресные*. Например — особая форма рабочего инструмента для туб с высоким содержанием масел, предотвращающая «проскальзывание» при сварке.
Одно головочная машина для запайки пластиковых туб — это не компромисс. Это осознанный выбор в пользу стабильности, сервисной доступности и реальной экономии. Не на цене оборудования — а на стоимости владения. Вы платите за то, что работает каждый день, без простоев, без споров с поставщиком о «неисправности», вызванной несоответствием ваших условий «общим рекомендациям». Если ваш объём — от 50 до 3000 туб в смену, если вы цените предсказуемость больше, чем цифры в рекламном проспекте — начните с одного надёжного узла. И пусть он станет первым шагом к линии, которую вы будете масштабировать — не меняя базовых принципов работы.
Сначала зафиксируйте границы проекта: тип упаковки, диапазон доз, свойства продукта, число форматов и режим выпуска. Для ветеринарного производства важна не максимальная скорость отдельного узла, а воспроизводимость всей цепочки. Попросите поставщика показать, как материал подаётся, где выполняется дозирование, как формируется закрытие и каким образом отбраковывается несоответствующая упаковка.
| Зона проверки | Что зафиксировать | Критерий приемки |
|---|---|---|
| Продуктовый тракт | материалы контакта, дренаж, очистка | нет недоступных карманов и остатка вне согласованного лимита |
| Дозирование | начало, середина и конец серии | разброс соответствует ТЗ |
| Упаковка | геометрия, шов, крышка или пробка | нет течи, смещения и загрязнения зоны закрытия |
| Переналадка | сменные детали и время операции | повторяемый запуск на втором формате |
Для выбора конфигурации можно сопоставить решение с машинами для наполнения туб, а вопросы по образцам и испытаниям направить через контактный отдел.
Подготовьте тару, крышки или заготовки шва, фактический продукт либо согласованный симулянт, диапазон доз и описание процесса очистки. Это позволяет проверить не только паспортную скорость, но и стабильность результата.
Используйте одинаковые материалы, дозу, температуру и сценарий остановки. В протоколе фиксируйте годный выпуск, разброс дозы, время переналадки, очистки и количество ручных операций.
В FAT обычно включают серию на согласованном продукте, контроль критических размеров упаковки, проверку аварийных блокировок, повторный запуск после остановки и перечень замечаний с ответственными и сроками.