2026-09-26
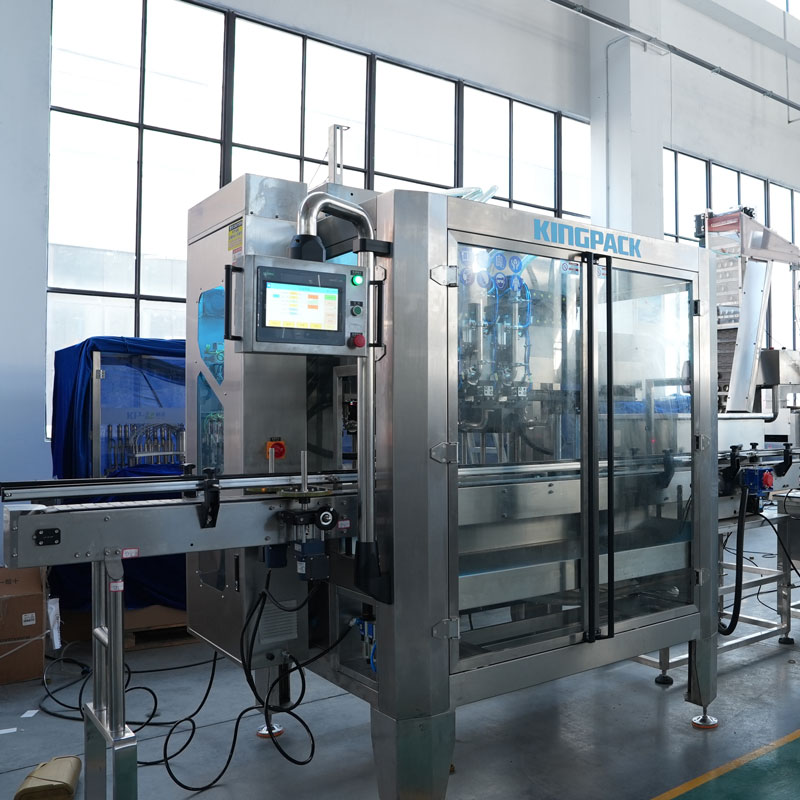
Оборудование для производства зубной пасты — это не набор отдельных машин, а синхронизированный технологический цикл: от диспергирования карбоната кальция в глицерине до герметичной запайки тубы с контролем веса и маркировкой. Мы проектируем такие линии уже 12 лет. И каждый раз сталкиваемся с одной ошибкой: заказчики начинают с упаковки — и только потом осознают, что эмульгатор не даёт нужной вязкости, а фасовочная головка «съедает» 8% продукта из-за пузырьков воздуха.
Надёжная линия состоит из трёх взаимосвязанных блоков:
Некоторые считают: «Если взять самый мощный эмульгатор — всё будет идеально». Но мы видели, как линия с 1000-литровым смесителем давала нестабильную вязкость при выпуске детской пасты с 25% глицерина. Причина — отсутствие термостабилизации в системе подачи. Решение оказалось простым: добавили водяную рубашку с PID-регулированием температуры на входе в эмульгатор. Вязкость стала повторяемой с отклонением не более ±150 мПа·с.
Ещё одна типичная ошибка — игнорирование требований GMP при выборе материалов. Например, стандартные уплотнения из EPDM не выдерживают многократной стерилизации паром при 121 °C. В наших решениях все мокрые части выполнены из полированной нержавеющей стали AISI 316L, а уплотнения — из перфторэластомера FKM. Это подтверждено сертификатами SGS и CE.
Линия не работает «из коробки». Она требует интеграции: сигнал от датчика уровня в бункере должен останавливать эмульгатор, если резервуар наполнен; весовая система на выходе тубонаполнителя должна блокировать подачу тубы при отклонении массы более чем на ±0.5 г; а камера контроля качества должна автоматически отбраковывать единицы с неполной запайкой или размытым штрих-кодом.
ООО Уси Цзинпай Машина решает это через единый SCADA-интерфейс на базе Siemens SIMATIC WinCC. Все машины объединены в сеть по протоколу PROFINET. Мы не просто поставляем оборудование — мы проводим технический аудит завода, создаём 3D-модель линии в Plant Simulation, согласовываем точки подключения к электросети (380 В, 50 Гц, минимум 45 кВт), водоснабжению (деминерализованная вода, давление 0.4–0.6 МПа) и сжатому воздуху (чистота класса ISO 8573-1:2010, 0.7 МПа).
Клиент из Польши выпускал две пасты: с фтором и без. Обе — на одной линии. Стандартное решение — два комплекта насадок и 4 часа перенастройки. Мы предложили модульную систему: сменные поршневые головки с быстросъёмным креплением и калибровочными чипами. Перенастройка занимает 18 минут. Данные сохраняются в облаке — при следующем запуске пасты с фтором система сама загружает профиль: скорость подачи, время выдержки, параметры вакуума.
Это стало возможным благодаря 42 патентам компании — в том числе на адаптивное управление дозированием по обратной связи от тензодатчиков в реальном времени. Такие решения не продаются «по каталогу». Они рождаются в диалоге: от анализа вашей формулы, пробной партии и до финальной пусконаладки с обучением персонала.
Оборудование для производства зубной пасты должно работать как единый организм — без сбоев, без потерь, без компромиссов в качестве. Опыт показывает: надёжность линии определяется не мощностью отдельного агрегата, а точностью её интеграции. Именно поэтому каждая линия ООО Уси Цзинпай Машина начинается не с чертежа, а с вашего ТЗ — и заканчивается не поставкой, а стабильным выходом на проектную мощность в течение 14 дней после пуска.
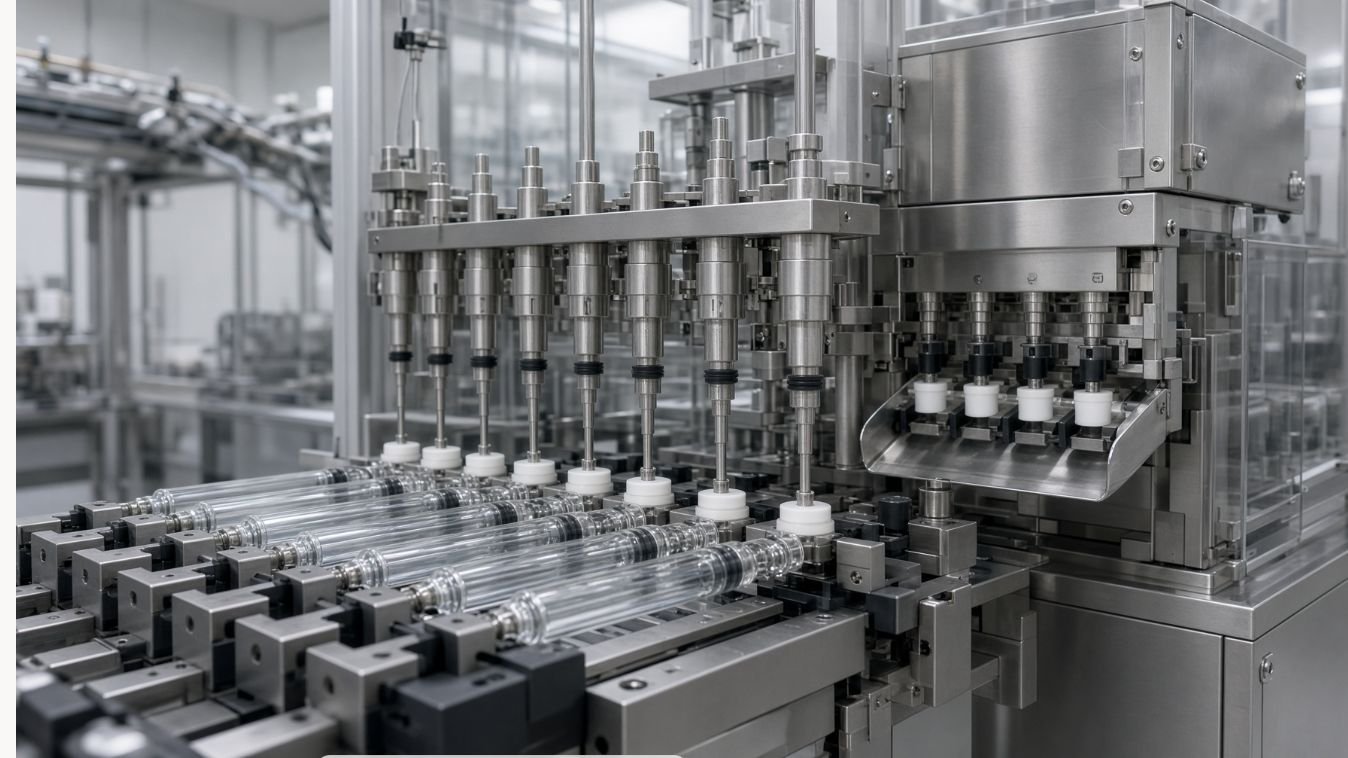
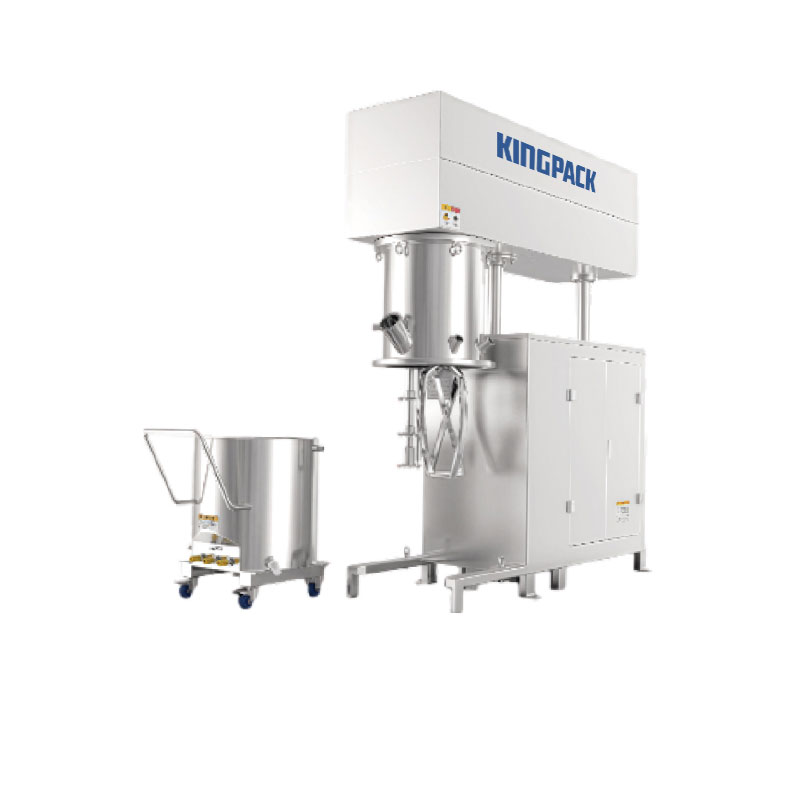
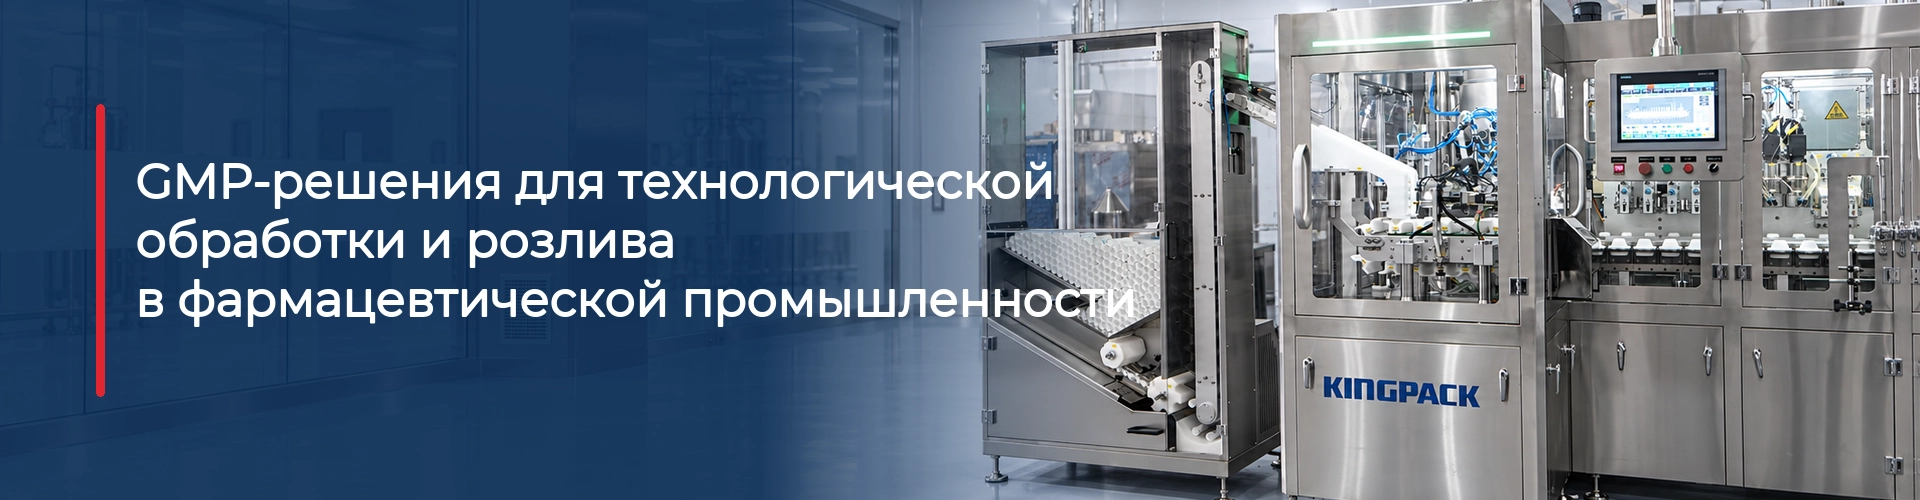
Полный цикл включает подготовку и вакуумное смешивание рецептуры, передачу продукта, точное дозирование в тубы, установку крышек, запайку, маркировку и упаковку. Состав линии зависит от рецептуры, вязкости, формата тары и плановой производительности.
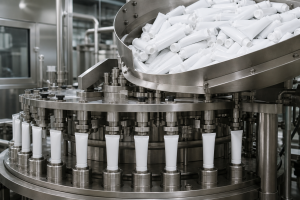
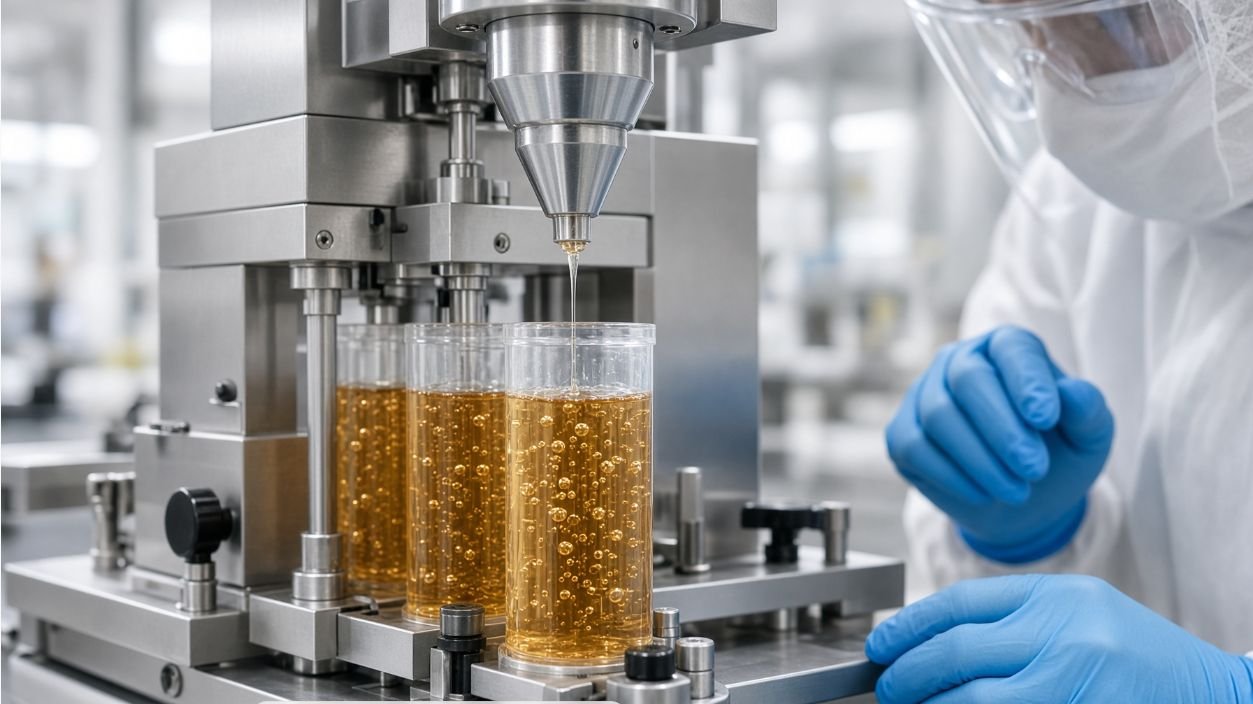
Производителю важны стабильность дозы, отсутствие воздушных включений, санитарная конструкция, быстрая переналадка и повторяемое качество шва. Для высокой вязкости необходимо согласовать насос, сопло, деаэрацию и режим подачи продукта.
Перед проектированием KING PACK анализирует рецептуру, размер тубы, диапазон доз, тип запайки, скорость линии и доступное пространство. Образцы продукта и заводские испытания позволяют подтвердить производительность до поставки.
Планируете линию для зубной пасты? Свяжитесь с командой KING PACK для подбора оборудования и расчёта проекта.
Сначала зафиксируйте границы проекта: тип упаковки, диапазон доз, свойства продукта, число форматов и режим выпуска. Для ветеринарного производства важна не максимальная скорость отдельного узла, а воспроизводимость всей цепочки. Попросите поставщика показать, как материал подаётся, где выполняется дозирование, как формируется закрытие и каким образом отбраковывается несоответствующая упаковка.
| Зона проверки | Что зафиксировать | Критерий приемки |
|---|---|---|
| Продуктовый тракт | материалы контакта, дренаж, очистка | нет недоступных карманов и остатка вне согласованного лимита |
| Дозирование | начало, середина и конец серии | разброс соответствует ТЗ |
| Упаковка | геометрия, шов, крышка или пробка | нет течи, смещения и загрязнения зоны закрытия |
| Переналадка | сменные детали и время операции | повторяемый запуск на втором формате |
Для выбора конфигурации можно сопоставить решение с машинами для наполнения туб, а вопросы по образцам и испытаниям направить через контактный отдел.
Подготовьте тару, крышки или заготовки шва, фактический продукт либо согласованный симулянт, диапазон доз и описание процесса очистки. Это позволяет проверить не только паспортную скорость, но и стабильность результата.
Используйте одинаковые материалы, дозу, температуру и сценарий остановки. В протоколе фиксируйте годный выпуск, разброс дозы, время переналадки, очистки и количество ручных операций.
В FAT обычно включают серию на согласованном продукте, контроль критических размеров упаковки, проверку аварийных блокировок, повторный запуск после остановки и перечень замечаний с ответственными и сроками.