2026-09-02
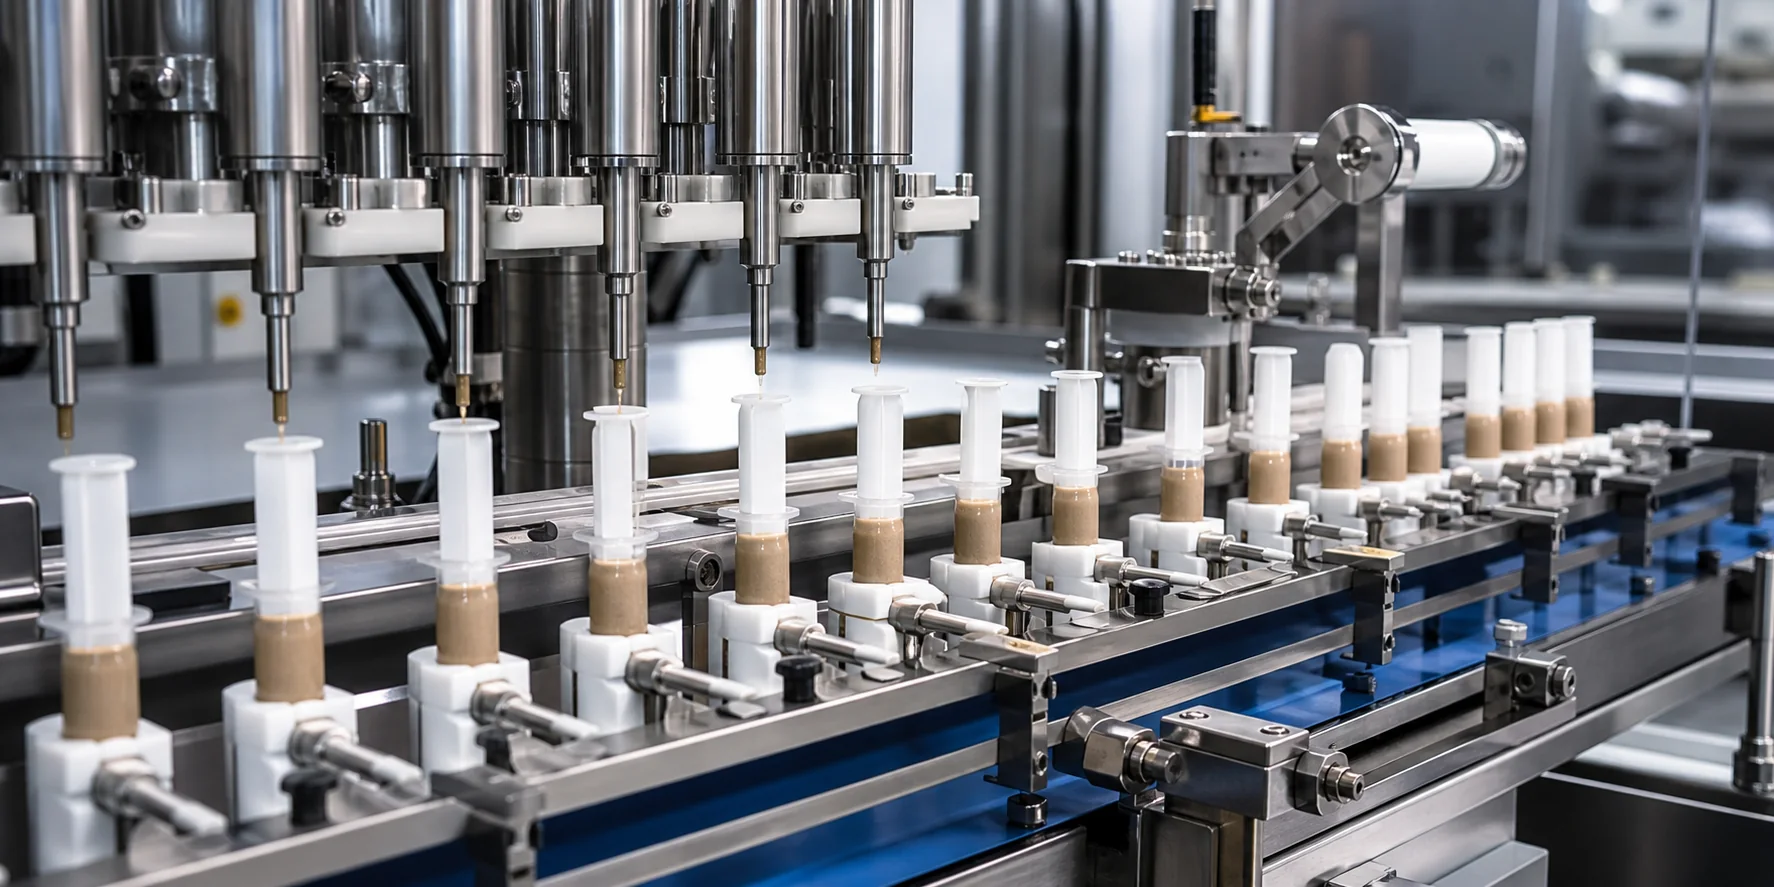
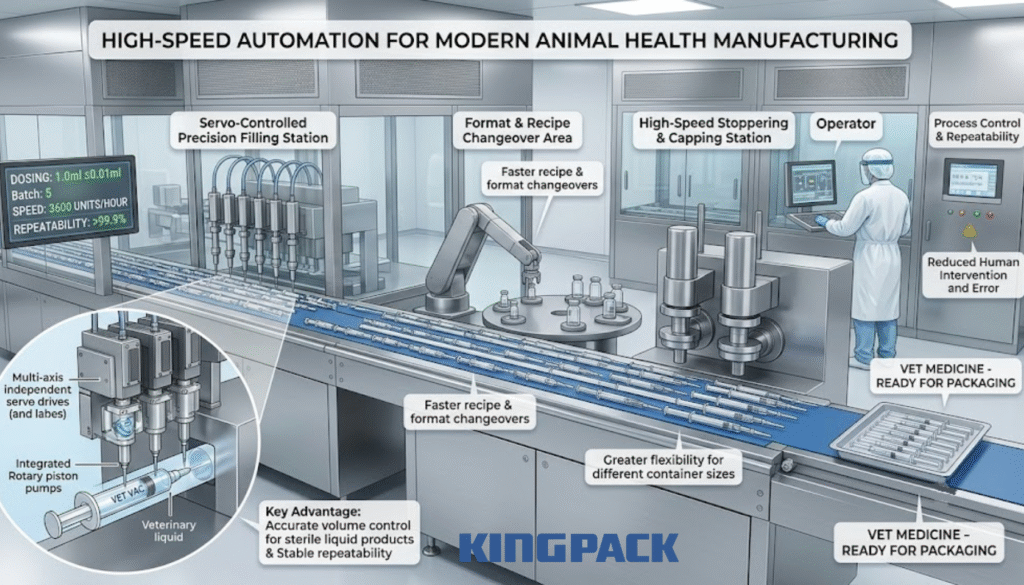
Линия фасовки ветеринарных препаратов в шприцы должна обеспечивать не рекордную скорость отдельного дозатора, а устойчивый выпуск годных упаковок. Производительность зависит от подачи корпусов, поведения продукта, направления наполнения, установки поршня или колпачка, контроля и отвода брака. Поэтому модернизацию начинают с описания продукта и упаковки, а затем проверяют всю технологическую последовательность на репрезентативных образцах.
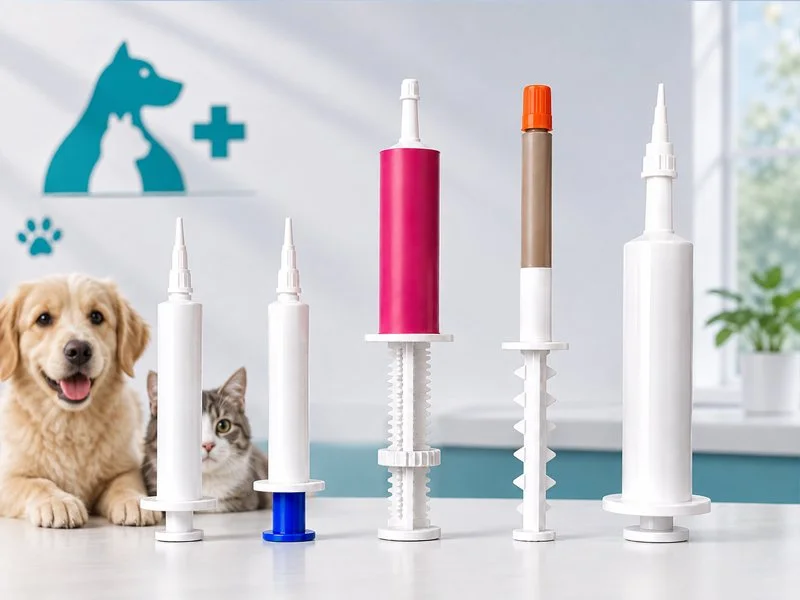
В одном проекте словом «шприц» могут называть разные виды упаковки. Инъекционный предварительно наполненный шприц обычно требует специального асептического процесса и обращения с подготовленными компонентами. Дозирующие аппликаторы для интрамаммарных, внутриматочных и пероральных препаратов могут иметь другой маршрут наполнения и сборки. Эти процессы нельзя объединять в одну универсальную схему только из-за внешнего сходства упаковки.
В техническом задании следует указать назначение шприца, состояние компонентов на входе, способ применения, требуемую последовательность сборки и границы ответственности линии. Это помогает правильно выбрать оборудование для наполнения шприцев и исключить неподходящие решения уже на этапе предложения.
Скорость дозирующей головки сама по себе не показывает реальную производительность. Полезный показатель — количество годных упаковок за согласованный период при конкретном продукте и формате. В расчёт входят запуск, остановки, пополнение компонентов, очистка сопла, отбраковка и переналадка.
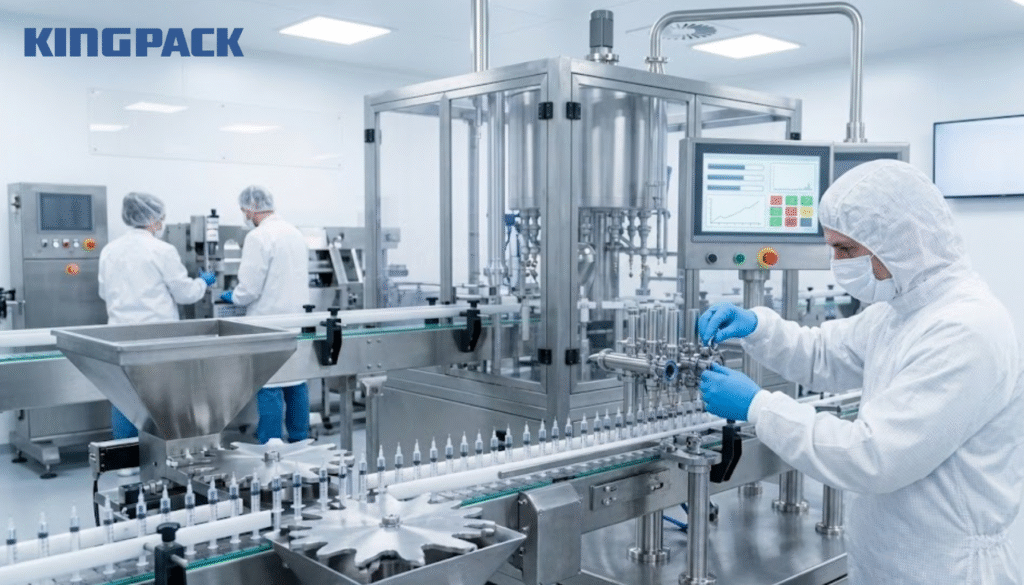
Если питатель корпусов не успевает ориентировать детали или установка поршня требует более длительного цикла, ускорение дозирования создаёт только очередь между станциями. Поэтому все модули необходимо балансировать по общему такту.
| Участок | Что выполняется | Что проверять |
|---|---|---|
| Подготовка продукта | Подача, перемешивание или выдержка при согласованных условиях | Однородность, температура, воздух и стабильность потока |
| Подача упаковки | Загрузка, ориентация и позиционирование корпусов | Повреждения, пропуски и устойчивость подачи |
| Дозирование | Переднее или заднее наполнение | Повторяемость дозы, отсечка и чистота наконечника |
| Сборка | Установка поршня, пробки, крышки или колпачка | Положение, усилие, деформация и герметичность |
| Контроль | Проверка наличия деталей и согласованных признаков качества | Логика отбраковки и учёт негодных единиц |
Переднее и заднее дозирование создают разные требования к соплу, отводу воздуха и последующей сборке. Решение зависит от геометрии корпуса, состояния поступающих компонентов и поведения препарата. Сравнение маршрутов подробно разобрано в материале о переднем и заднем наполнении ветеринарных шприцев.
Направление не следует выбирать по привычке или только по вязкости. Испытания должны показать, как заполняется узкий канал, где остаётся воздух, насколько чисто отсекается продукт и можно ли установить поршень или крышку без смещения дозы.
Даже точный дозатор не компенсирует нестабильную подачу. Поставщику нужны данные о плотности, вязкости в рабочем диапазоне температур, тиксотропии, пенообразовании, частицах, склонности к нитевидному отрыву и разделению фаз. Для чувствительных составов дополнительно описывают ограничения по сдвигу, нагреву, давлению и времени циркуляции.
Продуктовый тракт проектируют после испытаний. Тип насоса, диаметр трубопровода, буферная ёмкость, режим перемешивания и конструкция сопла должны работать как единая система. Цель — повторяемое состояние продукта у дозирующей точки, а не только заданное движение привода.
Корпуса, поршни, крышки и аппликаторы могут поступать россыпью, в пакетах, лотках или гнёздах. Способ поставки определяет тип питателя и допустимую степень автоматизации. Для каждой детали указывают ориентацию, диапазон размеров, материал, допустимые дефекты и требуемую производительность.
Проверку проводят на нормальном производственном разбросе, а не на нескольких идеально отобранных деталях. Полезный перечень исходных данных приведён в статье о том, какие образцы нужны для проектирования линии ветеринарных шприцев.
Воздух может попадать в шприц из продукта, подающего тракта или при установке поршня. Причину определяют во время пробного дозирования. В зависимости от результата корректируют подготовку продукта, скорость подачи, положение сопла, паузы и последовательность сборки.
Для паст и гелей отдельно оценивают каплю и нить после окончания дозы. Загрязнение посадочной поверхности ухудшает укупорку и повышает частоту остановок. Критерий чистоты наконечника должен быть измеримым и входить в программу приёмки.
Установка поршня, пробки или крышки влияет на воздух, герметичность и внешний вид упаковки. Контролируют наличие компонента, глубину, ориентацию, усилие установки и отсутствие деформации. Набор проверок выбирают по реальному риску конкретной упаковки; одна камера не должна считаться универсальным решением для всех дефектов.
Система отбраковки должна удалять негодную единицу и сохранять понятную причину отказа. При этом необходимо проверить, что брак физически отделяется и не возвращается в поток годной продукции.
Требования к очистке зависят от продукта, производственной среды и принятой на предприятии стратегии. До заказа определяют границы продуктового тракта, порядок разборки, доступ к поверхностям, моющие средства, время смены рецептуры и критерии готовности к следующей партии. Материалы контактных деталей согласуют с препаратом и процедурой очистки.
Не следует автоматически переносить требования асептической линии на нестерильный аппликатор или наоборот. Необходимый уровень контроля должен быть обоснован назначением продукта и внутренними требованиями производителя.
FAT подтверждает согласованные функции у поставщика, но не заменяет испытания после монтажа. На площадке дополнительно проверяют коммуникации, операторские процедуры и интеграцию с последующей упаковкой.
Этот пакет позволяет сравнивать предложения на одинаковой основе. Для предварительной оценки проекта можно передать специалистам продуктовые данные и образцы упаковки.
Нет. Скорость должна быть подтверждена на конкретном продукте, формате и полной последовательности операций. Иначе узким местом станет подача, сборка или контроль.
Нет. У них могут различаться требования к среде, компонентам, направлению наполнения и сборке. Процесс определяют по назначению продукта и конструкции упаковки.
Количество годных единиц, повторяемость дозы, уровень брака, устойчивость при длительной серии, время смены формата и очистки.
Да. Они позволяют проверить подачу, центрирование, дозирование и сборку до изготовления окончательной оснастки.
Автоматизация эффективна, когда вся линия фасовки ветеринарных препаратов спроектирована вокруг реального продукта и упаковки. Сбалансированные станции, контролируемая подача, измеримые критерии качества и испытания на репрезентативных образцах дают более надёжный результат, чем ориентация на максимальную скорость отдельной машины.