2026-09-04
Spot-on пипетка, которая выглядит приемлемой на выходе линии, всё ещё может подтекать при картонировании, транспортировке или хранении. Утечка может проявиться на термосваренном хвосте, вдоль узкого канала от загрязнения продуктом, у scored break-tip или через трещину от tooling и handling. Считать каждый отказ «недостатком тепла» часто только ухудшает результат.
Практическая задача — отделить вариацию материала упаковки от загрязнения при розливе, дрейфа окна запайки, смещения tooling и механического стресса downstream. Для этого нужны трассируемые образцы, дерево root-cause и метод теста, чувствительный к исследуемому дефекту.
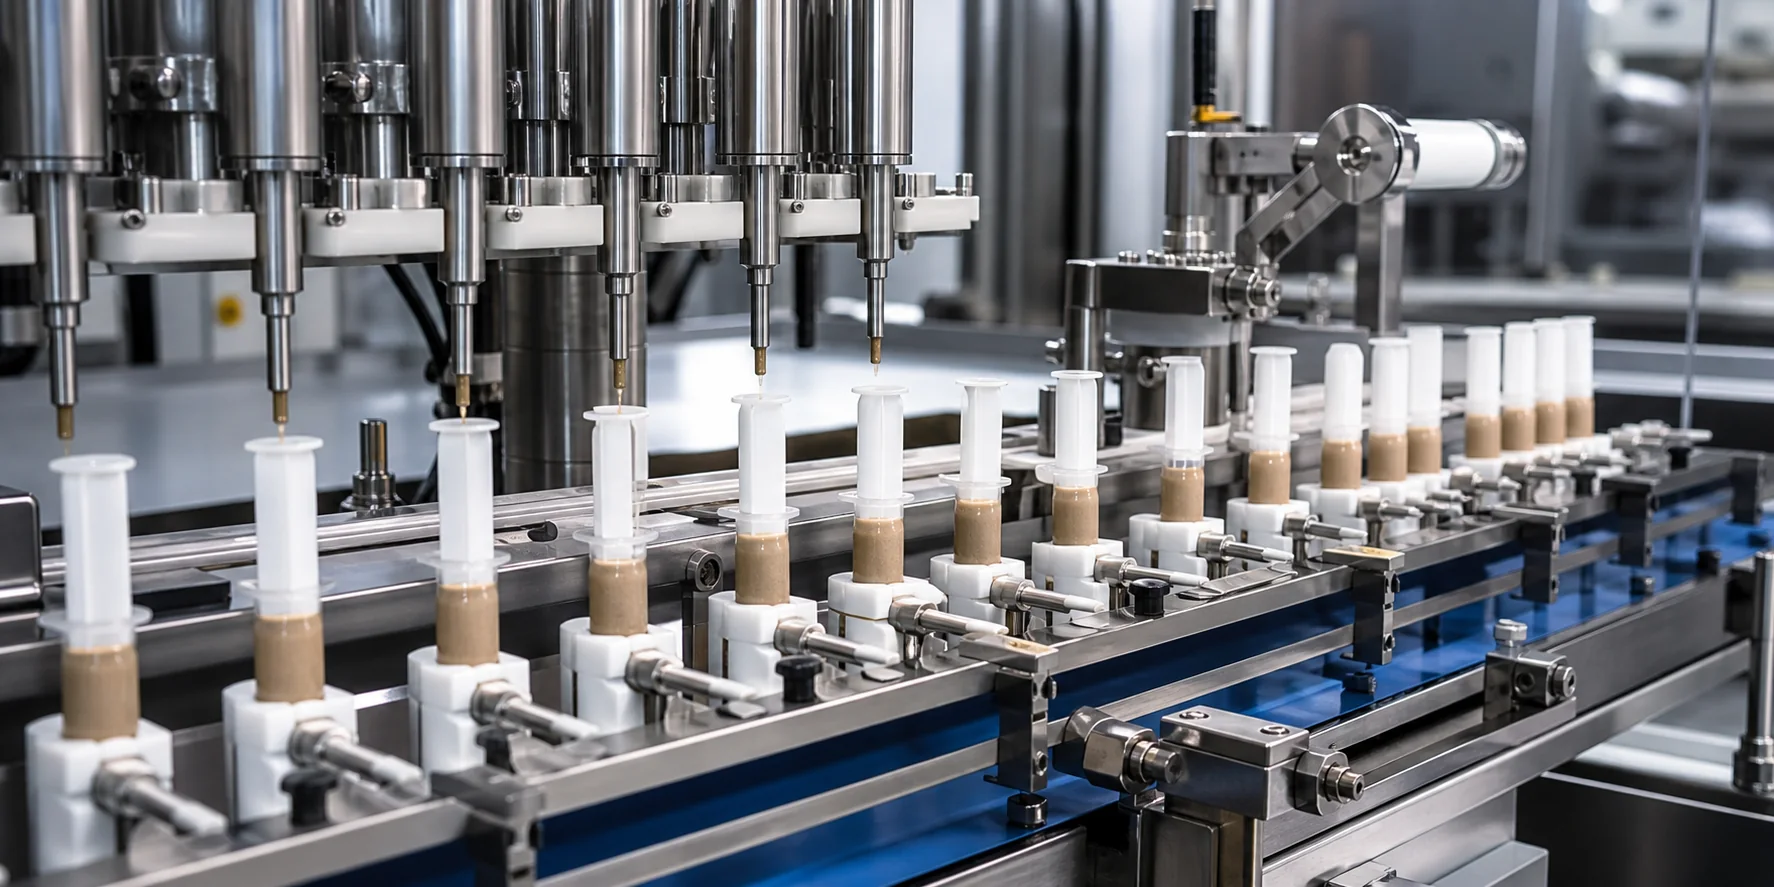
Материал фокусируется на оборудовании и процессных контролях вокруг ветеринарной линии наполнения и запайки spot-on. Он не предполагает, что нестерильный spot-on продукт обязан соответствовать требованиям sterile container-closure. Методы для стерильных продуктов могут информировать выбор теста, но владелец продукта определяет фактические требования к защите, утечке и сроку годности для выводимой упаковки.
Краткий ответ: большинство протечек spot-on пипеток возникает из пяти взаимодействующих причин: продукт в зоне шва, недоказанное окно термосварки, вариация упаковки или материала, смещение tooling либо leak-тест, который не ловит релевантный дефект. Сначала подтвердите локализацию отказа, затем challenge розлив, запайку, охлаждение и handling на production-intent пипетках с репрезентативным продуктом или обоснованным симулянтом.
Прямой ответ: утечка — это любая непредна
 меренная потеря продукта или pathway, из‑за которой упаковка не выполняет определённое требование к защите, удержанию дозы или handling. Дефект может быть сразу видимым, периодическим или обнаруживаться только после conditioning и симуляции транспорта.
Начните с фиксации: где появляется продукт, когда он появляется и что происходило непосредственно перед обнаружением. Мокрый хвост сразу после запайки указывает на иной механизм, чем потеря массы через несколько дней, треснувший аппликатор после картонирования или пятна вокруг scored tip после вибрации.
Не используйте «leak» как один недифференцированный код брака. Полезная taxonomy разделяет seal-channel leakage, низкую прочность шва, burned или brittle seals, pinholes, трещины, плохое формирование tip, проницаемость продукта и повреждение closure. Каждая категория должна сохранять lot упаковки, рецепт машины, cavity или станцию, оператора, время и ссылку на upstream batch.
Визуальная инспекция ценна, но сама по себе недостаточна. Непрерывный на вид шов всё ещё может содержать микроскопический канал, а непривлекательный, но непрерывный шов может пройти product-specific критерии приёмки. Производитель должен определить, какие атрибуты критичны и как каждый будет верифицирован.
Прямой ответ: самое быстрое ра
| Failure signature | Вероятная процессная причина | Что проверить | Типичное корректирующее направление |
|---|---|---|---|
| Узкий мокрый путь через шов | Жидкость, масло или пена попали в зону шва | Отсечение сопла, высота наполнения, брызги, drip после retract, чистота seal zone | Стабилизировать розлив и держать verified clean seal land |
| Шов слишком легко отслаивается | Недостаточный или неравномерный heat, pressure или dwell | Фактическая температура губок, parallelism, pattern контакта, скорость и охлаждение | Разработать material-specific operating window |
| Brittle, искажённый или утончённый хвост | Избыточный тепловой или механический input | Перегрев, избыточное давление губок, длинный dwell, острые кромки tooling | Снизить damaging input и инспектировать tooling |
| Утечка сосредоточена на одной станции | Смещение holder, губки или cutter | Тренд станции, идентификация cavity, позиция clamp и износ | Выровнять и верифицировать по всем станциям |
| Случайные pinholes или трещины | Дефект упаковки или downstream stress | Incoming inspection, кромки trim, давление картонирования, история вибрации и drop | Контролировать качество упаковки и нагрузки handling |
| Утечка растёт при хранении | Химическая атака, stress cracking или релаксация шва | Совместимость материалов, aging наполненной упаковки и environmental conditioning | Переквалифицировать материалы и окно запайки |
Прямой ответ: станция запайки не компенсирует поверхность шва, покрытую продуктом. Предотвращение утечек поэтому начинается с дозирования, движения сопла и handling контейнера.
Целевой объём наполнения должен оставлять определённый, повторяемый seal land. Чертёж упаковки должен идентифицировать допустимую зону продукта, зону запайки, линию trim и геометрию break-tip. Если уровень продукта приближается к зоне шва, нормальная вариация дозы, пены, позиции упаковки или ускорения может создать периодическое загрязнение.
Дизайн сопла выбирайте против вязкости, поверхностного натяжения, stringing и летучести. Положительное отсечение, контролируемый профиль retract и подходящая дистанция сопло–упаковка снижают хвосты и капли. Suck-back помогает части формул, но также может втягивать воздух или дестабилизировать дозу; его нужно обосновывать пробными испытаниями, а не считать универсальным fix.
Рецепты машины должны связывать параметры наполнения с matching форматом пипетки и рецептом запайки. Полезные контроли: package-presence detection, логика no-package-no-fill, tracking брака и alarms при температуре или давлении вне квалифицированного диапазона.
Для семейства процессов смотрите платформу наполнения и запайки и контекст наполнения туб.
Температура на HMI — не автоматически температура на интерфейсе шва. Расположение нагревателя, масса губок, warm-up, размещение термопары, cycling rate и условия помещения создают различия. Квалификация должна подтверждать фактическое поведение при пуске, нормальной скорости, плановых остановках и рестарте.
Давление и parallelism определяют, распределяется ли энергия по всему шву. Слишком низкое давление оставляет unbonded зоны; избыточное — утончает или повреждает ламинат. Dwell взаимодействует и с температурой, и со скоростью линии. Охлаждение или hold pressure тоже могут иметь значение, потому что шов можно нарушить до набора достаточной прочности.
ASTM F2029 описывает лабораторные практики для установления стартовых отношений heat sealing гибких материалов, а ASTM F88 измеряет прочность шва. Ни один стандарт не даёт универсальную production setpoint для конкретной ветеринарной пипетки. Владелец упаковки должен определить критерии приёмки, подтвердить применимость и коррелировать лабораторные результаты с production performance.
Исследование запайки должно включать квалифицированные структуры материалов, допуски толщины, эффекты печати или покрытия и репрезентативные лоты упаковки. Incoming certificates полезны, но не заменяют функциональные пробы на production geometry. По возможности сохраняйте образцы с низкого, номинального и высокого концов релевантных допусков.
Утверждённый рецепт должен идентифицировать, какие переменные locked, какие может корректировать обученный оператор и какие требуют авторизации качества. Неконтролируемые локальные повышения температуры — частая причина, почему слабый шов становится burned, brittle или искажённым вместо устойчивого.
Прямой ответ: ни один тест не ловит каждый дефект. Seal-quality тесты, gross-leak тесты и тесты более высокой чувствительности отвечают на разные вопросы и должны быть сопоставлены с риском product-package.
ASTM D3078 покрывает bubble-emission тестирование gross leaks в гибких упаковках с headspace gas. Стандарт также предупреждает, что малые утечки могут не обнаруживаться и что продукт или захваченный воздух влияют на результат; вязкая или маслянистая формула даже может закупорить малое отверстие. Метод полезен для части gross-leak расследований, но не автоматически подходит как единственный release-тест.
USP <1207> адресует package integrity для стерильных
| Метод | Лучший вопрос | Важное ограничение | Использование в проекте пипетки |
|---|---|---|---|
| Визуальная инспекция | Непрерывен ли шов, выровнен и свободен от загрязнения? | Не ловит надёжно каждый канал или microleak | 100% или определённый sampling, с defect standards |
| Прочность шва (напр. ASTM F88 где применимо) | Механически ли консистентен sealed interface? | Сила сама по себе не доказывает отсутствие утечки | Разработка процесса, capability и change control |
| Bubble emission (напр. ASTM D3078 где применимо) | Есть ли gross leak при выбранных условиях? | Чувствительность ограничена; продукт может закупорить малые дефекты | Расследование или валидированный sampling |
| Dye или tracer ingress | Проходит ли выбранный tracer через дефект? | Совместимость метода и субъективная интерпретация требуют контроля | Разработка или расследование после валидации |
| Vacuum/pressure decay | Теряет ли упаковка давление с детектируемой скоростью? | Fixture, объём упаковки и чувствительность нужно разрабатывать | Потенциальный deterministic тест для подходящих форматов |
| Mass-loss / aging | Удерживает ли наполненная упаковка продукт при определённых условиях хранения? | Медленно; зависит от проницаемости и handling | Поддержка shelf-life и сравнение материалов |
Прямой ответ: локализуйте затронутый lot, сохраните evidence и меняйте один контролируемый фактор за раз, пока механизм отказа и коррекция не будут продемонстрированы.
Прямой ответ: FAT должен демонстрировать комбинированный процесс наполнения и запайки на репрезентативной упаковке, а не просто циклировать пустую машину на brochure speed.
Финальный протокол FAT должен указать размер выборки, по
Прямой ответ: выбирайте поставщика, который связывает чертежи упаковки, поведение продукта, sealing science и документированную приёмку — а не того, кто предлагает только номинальную скорость и generic температуру запайки.
Обзор смежных решений — в разделе продукции.
Прямой ответ: KING PACK конфигурирует станции наполнения, handling пипеток и запайки вокруг фактических входов упаковки и продукта заказчика, затем использует sample trials и evidence FAT, чтобы установить project-specific operating window.
KING PACK Machinery — китайский производитель оборудования для наполнения и упаковки фармацевтических, ветеринарных, косметических и жидких продуктов; ключевые решения охватывают наполнение и запайку туб, вакуумное эмульгирование, розлив жидкостей, наполнение pet spot-on и системы производства предзаполненных шприцев.
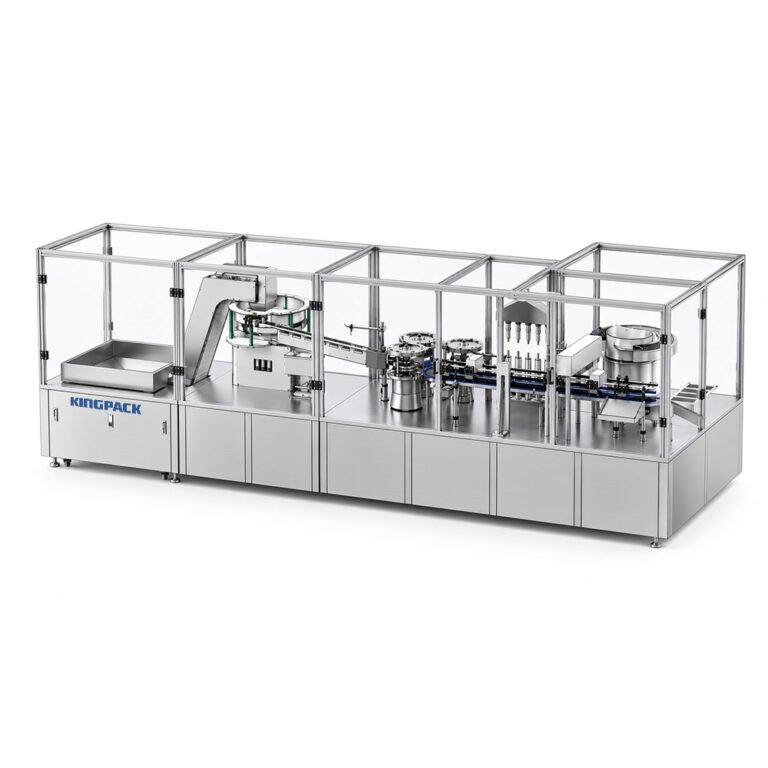
Для leak-sensitive spot-on проекта инженерное обсуждение обычно покрывает подачу продукта, метод дозирования, отсечение сопла, позиционирование пипетки, защиту зоны шва, контроль нагрева и охлаждения, логику брака, ограждения, переналадку и метод теста заказчика. Релевантное семейство машин можно ревьюить на платформе наполнения и запайки.
Самый полезный RFQ включает чертёж пипетки, структуру материала, репрезентативные образцы, диапазон наполнения, вязкость и летучесть формулы, желаемый выход, требуемую инспекцию, метод leak-теста и критерии приёмки. Отправьте эти входы через страницу контактов, чтобы запросить конфигурацию и план sample-trial.
Некоторые процессы переносят очень малые количества лучше других, но загрязнение продуктом обычно создаёт каналы и вариабельность. Предпочтительный контроль — держать определённый seal land чистым через высоту наполнения, отсечение сопла и handling упаковки.
Не автоматически. Это gross-leak bubble-emission метод с ограничениями чувствительности и взаимодействия с продуктом. Производитель должен валидировать, что выбранный метод ловит дефекты, релевантные продукту и упаковке.
Нет. Прочность шва измеряет механическую силу разделения и может поддерживать process control, но сильный средний результат не исключает локальный канал, pinhole, трещину или повреждённый tip.
Да при разработке и troubleshooting. Station-level трассируемость помогает выявить смещённый holder, изношенную губку, разницу нагревателя или проблему cutter, которые исчезают в общих средних.
Только когда substitution обоснован. Вода может не воспроизводить вязкость, поверхностное натяжение, летучесть, смачивание или взаимодействие с материалом. Лучший симулянт должен matching свойства, влияющие на розлив и запайку.
Предоставьте чертежи и образцы пипеток, структуру материала, диапазон наполнения, свойства формулы и SDS где релевантно, целевой выход, допустимые критерии утечки, метод теста, требования к кодированию и constraints вторичной упаковки.
Универсального числа нет. Размер выборки должен отражать число станций, плановые challenges, риск дефекта и статистическую уверенность, требуемую протоколом приёмки проекта.
утечку?
Избыточное тепло может утончить, исказить или сделать материал brittle, повредить покрытия или создать нестабильную геометрию шва. Температуру нужно разрабатывать вместе с давлением, dwell, охлаждением и вариацией материала, а не повышать изолированно.
следовательность тестов, приборы, conditioning, критерии приёмки и обращение с отклонениями. Успешная короткая демонстрация не устанавливает автоматически коммерческую process capability; SAT, квалификация площадки и ongoing мониторинг остаются ответственностью владельца.
продуктов и подчёркивает life-cycle выбор и валидацию метода. Большинство внешних ветеринарных spot-on продуктов не являются стерильными, поэтому главу не следует представлять как обязательное требование без обоснованной регуляторной базы. Различие между leak-тестами и seal-quality тестами тем не менее полезный engineering concept.
Прямой ответ: устойчивый рецепт — это operating window, в котором температура, давление, dwell time, позиция упаковки и охлаждение совместно дают приемлемый шов при ожидаемой вариации материала и процесса.
сследование начинается с failure signature и проверяет наиболее вероятный механизм до одновременной смены нескольких настроек машины.