2026-09-06
Дефекты туб с питательной пастой для животных редко идут от одной изолированной настройки. Захваченный воздух может начаться в миксере, невентилируемая линия передачи добавляет ещё один карман, холодный продукт «мостит» в бункере, а слишком большое или плохо синхронизированное сопло оставляет нить через зону хвоста. Подкрутка только скорости наполнителя может спрятать один симптом и усилить другой.
Практическое решение — рассматривать смешивание, деаэрацию, передачу, давление feed, дозирование, отсечение сопла, подачу тубы и запайку как один product-path. Команды должны фиксировать состояние в каждой точке, воспроизводить дефект в контролируемых условиях и менять по одной обоснованной переменной. Тот же метод мешает поставщику обещать «общий фикс» до просмотра продукта и упаковки.
Материал уже, чем общий гайд по высоковязкому наполнению туб: фокус — питательные пасты для животных, граница корм/ветеринарный продукт и workflow «дефект → тест». Статья не утверждает, что каждая nutritional paste является ЛС, стерильным продуктом или асептическим процессом.
Краткий ответ: останавливайте дефекты наполнения туб питательной пастой, сначала определив категорию продукта и допустимые лимиты, затем стабилизировав температуру и реологию пасты, удалив или предотвратив захваченный воздух, обеспечив непрерывный низкопульсационный feed в систему дозирования, согласовав канал и движение сопла с пастой и сохранив хвост тубы чистым до запайки. Подтверждайте коррекцию выборками на пуске, середине, конце, low-level и stop-restart на production-intent пасте и тубах; не опирайтесь на воду или тонкий заменитель.
Прямой ответ: классифицируйте видимый дефект, зафиксируйте, где он появляется впервые, и выберите тест, разделяющий причины продукта, feed, дозирования, сопла и запайки.
Туба с низким нетто-содержимым может быть вызвана воздухом в дозе, неполной зарядкой насоса, проскальзыванием привода, нестабильным давлением бункера или неверной тарой. Загрязнённый хвост — нитями с сопла, «подпрыгиванием» тубы, переливом, всплеском при индексации или вытеснением материала вверх при handling. Эти пути отказа требуют разных корректирующих действий.
Стройте матрицу от реальных reject. Фотографируйте тубу до и после запайки, взвешивайте утверждённым методом, вскрывайте выбранные единицы и отмечайте локацию пузыря, чистоту хвоста и вид шва. Фиксируйте головку наполнения, гнездо тубы, партию, температуру продукта, уровень бункера, скорость линии, длительность stop и последовательность restart. Так появляется доказательная база для controlled trial вместо памяти оператора.
| Наблюдаемый симптом | Вероятные семейства причин | Разделяющая проверка | Первое контролируемое действие |
|---|---|---|---|
| Видимые void в дозе | Воздух от смешивания/передачи, подсос сопла, неполная зарядка насоса | Паттерн вскрытия + осмотр product-path | Уберите источник воздуха до смены объёма fill |
| Переменный нетто | Воздух, нестабильный feed, дрейф температуры, износ дозирования, ошибка тары | Тренд по головкам с температурой и уровнем бункера | Стабилизируйте feed и метод измерения |
| Длинная нить после отсечения | Канал сопла, эластичность пасты, тайминг shutoff, слабый suck-back | Наблюдение на обоснованном температурном диапазоне | Настройте сопло/отсечение как согласованную систему |
| Паста на хвосте тубы | Нити, всплеск, перелив, плохой вывод сопла, движение тубы | Осмотр хвоста до запайки и трассировка по станции | Исправьте наполнение/handling до смены настроек шва |
| Слабый или текущий шов | Загрязнённый интерфейс, неверное процессное окно, mismatch туба/инструмент | Challenge чистого хвоста vs загрязнённого образца | Отделите контроль загрязнения от работы окна запайки |
Прямой ответ: наполнитель специфицируют от готовой пасты при фактической температуре процесса и регуляторной категории — а не от ярлыка «nutritional gel».
Паста для животных может быть кормом, supplement-подобным продуктом, ветеринарным ЛС или иной категорией в зависимости от состава, claims и рынка назначения. Классификацию устанавливает владелец продукта: она ведёт hazard analysis, записи качества, релиз-тесты и требования к площадке. Поставщик оборудования проектирует под заявленные требования, но не решает юридический статус продукта.
Описывайте реологию с методом измерения, шпинделем/геометрией, историей сдвига, температурой и временем после изготовления. Одно число вязкости без метода — не вход для машины. Фиксируйте плотность, yield-поведение, эластичность, tack, размер частиц где релевантно, риск масляного разделения, максимальную экспозицию сдвига/температуры и ожидаемое изменение при hold-time.
Прогоняйте trial на обоснованных низкой, номинальной и высокой температурах наполнения. Более тёплая паста может течь легче, но менять стабильность, разделение или нити; более холодная — повышать давление и прерывать feed. Допустимое окно должно идти из разработки и качества, а не из «общей рекомендации наполнителя».
Прямой ответ: самый надёжный контроль воздушных карманов — предотвратить или удалить воздух при смешивании и передаче, а не пытаться «сжать» его внутри дозирующей системы.
Ревьюите добавление порошков и жидкостей, позицию мешалки, использование гомогенизатора, уровень вакуума, headspace партии и endpoint деаэрации. Высокий сдвиг может быть нужен при дисперсии, но ненужный late-stage сдвиг или вихрь возвращают воздух. Определите, когда применяется вакуум, как контролируется вспенивание и как подтверждается endpoint.
Вакуумный миксер помогает, когда формула и процесс это поддерживают, но слово «вакуум» не доказывает, что готовая паста без воздуха. Проверяйте состояние на выходе миксера, после передачи и в бункере наполнителя. Контекст upstream-подготовки — на странице миксеров и эмульгаторов; pet-paste проекту всё равно нужен formula-specific trial деаэрации и передачи.
На передаче устраните неплотные хомуты, повреждённые прокладки, текущие уплотнения насоса и high points, trapping воздух. Избегайте сухого хода positive-displacement насоса и избыточного всасывания на суженном входе. Праймируйте product-path документированной последовательностью и изолируйте первые единицы после priming/restart, пока проверки не покажут стабильное состояние.
Прямой ответ: наполнителю высоковязкой пасты нужен непрерывный предсказуемый feed в камеру дозирования; bridging, tunneling и пульсация давления превращаются в разброс дозы и подсос воздуха.
Размер и форму выхода бункера стройте вокруг реального течения продукта. Крутая стенка или мешалка помогают одной пасте и размазывают/разделяют другую. Наблюдайте, движется ли масса целиком, образует ли центральный канал, липнет ли к стенке или оставляет воздушный карман над входом насоса. Прозрачный trial-бункер или безопасный метод осмотра делают отказ видимым.
Если нужна помощь, сравнивайте мягкое перемешивание, давление follower, контроль уровня, температуру рубашки и короткий transfer-насос. Задайте рабочий диапазон, а не одну настройку. Избыточное давление может продавить пасту мимо уплотнений или изменить отсечение; недостаточное — «голодать» камеру. Держите линию feed короткой, поддержанной, сливаемой где требуется и без лишних ограничений.
Challenge самый низкий плановый уровень бункера: линия может работать хорошо при полном бункере и становиться нестабильной к концу партии. Фиксируйте результаты дозы, давление на входе где измеряется, появление воздуха и температуру продукта. Определите end-of-batch cutoff или правило recovery вместо наполнения до подсоса воздуха насосом.
Прямой ответ: повторяемость дозирования зависит от полностью заряженной камеры продукта, стабильного состояния пасты, подходящих клапанов и уплотнений и метода измерения, отличающего массу пасты от захваченного воздуха.
Поршневая или иная positive-displacement система подходит густой пасте, когда вход, цилиндр, проходы клапанов и уплотнения рассчитаны и расположены под продукт. Конструкция должна избегать карманов, удерживающих воздух или продукт, и допускать разборку/мойку по процедуре пользователя. Servo-управление улучшает повторяемость рецепта, но не компенсирует неполно заполненную камеру.
Определите, основана ли приёмка на массе, объёме или иной спецификации продукта. Гравиметрия полезна, но variation тары, плотность и температура продукта должны контролироваться при интерпретации. Не копируйте процент точности из другой статьи про ветеринарный гель; лимит задайте из утверждённого продукта и процесса, затем продемонстрируйте capability на реальной упаковке и плане sampling.
Трендуйте каждую головку отдельно на пуске, устойчивом ходе, низком уровне бункера, после планового stop и в конце trial. Если вариабельность следует за одной головкой — смотрите её клапан, уплотнения и привод. Если все головки движутся вместе — исследуйте температуру продукта, давление feed, воздух, состояние партии или систему измерения.
Прямой ответ: нити контролируются сочетанием геометрии сопла, shutoff, вертикального движения, эластичности пасты, температуры и тайминга линии — а не suck-back в одиночку.
Больший проход снижает давление, но может дать толстый «хвост» продукта; меньший повышает давление и нагрев или удлиняет отсечение. Положительный shutoff снижает каплю, а плохо настроенная ретракция тянет воздух в сопло или создаёт void в следующей дозе. Кончик сопла не должен смазывать стенку тубы и не должен подниматься так рано, что струя тянется через зону хвоста.
Используйте slow-motion или охраняемое наблюдение финала дозы. Фиксируйте момент остановки потока, профиль вывода сопла, разрыв filament и движение индексации тубы. Меняйте по одной переменной в пределах лимитов оборудования и продукта. Подтвердите, что улучшение при номинальной температуре держится и на утверждённых границах.
Цель — чистое повторяемое отсечение без подсоса воздуха. Драматичный suck-back, скрывающий внешнюю нить, может создать внутренний пузырь. Проверяйте и сопло, и вскрытую наполненную тубу до принятия изменения.
Платформа наполнения и запайки туб даёт контекст семейств процессов; pet-paste проект всё равно требует formula- и tube-specific настройки отсечения и шва.
Прямой ответ: осматривайте хвост тубы непосредственно перед запайкой, чтобы отделить загрязнение от наполнения от дефектов станции шва.
Контролируйте высоту fill, центрирование сопла, поддержку тубы, тайминг anti-drip и ускорение индексации. Туба, которая качается после наполнения, может сдвинуть пасту вверх даже при чистом отсечении. Перелив или неверное вытеснение продукта при handling также толкают пасту на уплотняемую площадку.
Для пластиковых и ламинатных туб разрабатывайте окно тепла, давления, выдержки, выравнивания и охлаждения на production-intent материалах. Для металлических туб загиб и обжим требуют своего tooling и проверок. Не трактуйте дефект чистого наполнения как «проблему температуры»: повышение тепла может обесцветить или деформировать тубу, пока загрязнённый интерфейс всё ещё течёт.
Используйте кодированные образцы, сохраняющие связь головки наполнения, держателя тубы и станции запайки. Сравнивайте швы чистых пустых туб, контролируемо чистых наполнений и naturally defective образцов. Определите утверждённый метод целостности, визуальные критерии, условие обрезки и реакцию reject вместе с владельцем упаковки.
Прямой ответ: полезный trial воспроизводит пасту, тубу и худшие обоснованные условия; FAT превращает эти trials в трассируемые доказательства приёмки.
Прямой ответ: выбирайте поставщика, который связывает доказательства формулы и дефектов с решениями по миксеру, передаче, наполнителю и запайке и может доказать предложенную конфигурацию представительными образцами.
Каталог решений — в разделе продукции.
Прямой ответ: KING PACK начинает с пасты, тубы и наблюдаемого дефекта, затем конфигурирует подготовку, feed, дозирование, отсечение и запайку вокруг представительного sample trial.
KING PACK Machinery — китайский производитель оборудования для наполнения и упаковки фармацевтических, ветеринарных, косметических и жидких продуктов; ключевые решения охватывают наполнение и запайку туб, вакуумное эмульгирование, розлив жидкостей, наполнение pet spot-on и системы производства предзаполненных шприцев.
Для проекта питательной пасты технический scope может включать вакуумное смешивание или деаэрацию, контролируемую передачу, подходящий бункер и метод feed, positive-displacement дозирование, адаптированное движение сопла, позиционирование тубы, термосварку или загиб, кодирование и интерфейсы инспекции. Точная конфигурация зависит от категории продукта, реологии, тубы и требований мойки.
Для запроса review дефекта и плана trial отправьте вязкость vs температура, плотность, данные партии/hold, чертежи и образцы туб, целевой fill, фото дефектов, метод мойки и выход через страницу контактов.
Воздух может вернуться через вихрь, текущее соединение передачи, сухой ход насоса, trapped high point или агрессивный suck-back сопла. Проверяйте продукт на выходе миксера, после передачи и в наполненной тубе, чтобы найти первое появление.
Иногда умеренное изменение помогает, но избыточный suck-back тянет воздух в сопло и создаёт void в следующей дозе. Настраивайте канал сопла, shutoff, движение, температуру и suck-back вместе, затем инспектируйте и отсечение, и внутреннюю дозу.
Низкий уровень снижает давление на входе, обнажает мостик или позволяет насосу подсасывать воздух. Challenge минимальный рабочий уровень и определите end-of-batch stop или правило recovery до начала нестабильности.
Не автоматически. Требуемые гигиенические или асептические контроли зависят от классификации продукта, формулы, процесса, упаковки, стратегии срока годности и рынка. Не называйте линию асептической, если полная система и валидация этого не поддерживают.
Вода проверяет базовое движение, но обычно не воспроизводит реологию пасты, tack, удержание воздуха, давление, отсечение или загрязнение хвоста. Для performance-выводов используйте продукт или обоснованный представительный симулянт.
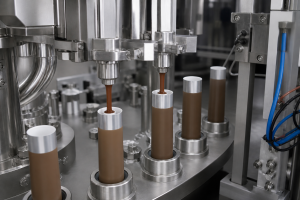
Осмотрите и закодируйте хвост тубы до запайки. Сравните образцы с чистым хвостом, naturally contaminated образцы и швы чистых пустых туб. Так разделяются загрязнение при наполнении, handling и окно запайки.
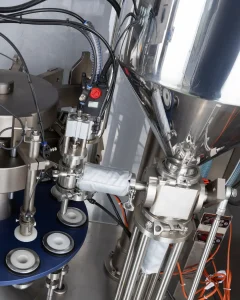
Состояние продукта, температуру, уровень бункера, идентичность головки и станции, рецепт, скорость, длительность stop, результат нетто, появление воздуха, отсечение, чистоту хвоста и результат шва/целостности для каждой группы выборок.
Категорию продукта, лимиты обращения с формулой, метод вязкости и температурные данные, плотность, условия партии и hold, целевой fill, чертежи и образцы туб, фото дефектов, метод мойки, выход и критерии приёмки.